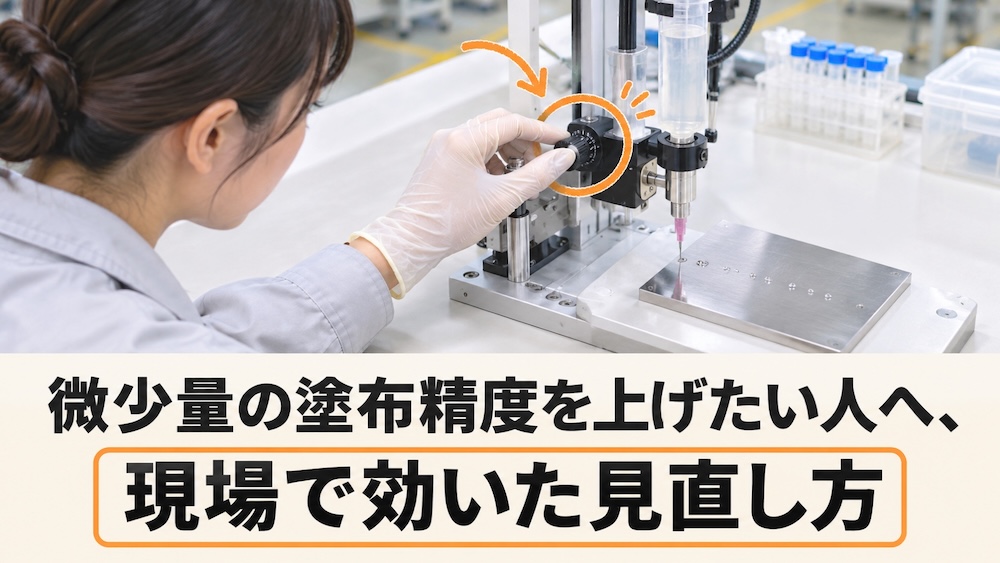
微少量の塗布精度を上げたい人へ、現場で効いた見直し方
- Published
- in ビジネス
中小製造業の工程改善を手伝っている村瀬です。
以前は車載電装部品メーカーの生産技術で、基板のポッティングや接着の工程を22年担当していました。
1ショット0.1mlを切る塗布を任されたとき、量がなかなかそろわず苦労しました。
そのとき原因をつぶしていった順番をまとめます。
微少量はわずかな乱れが目立つ
1ショットが小さいと、気泡ひと粒やノズル先の滴ひとつが大きな割合を占めます。
5mlなら誤差で済むずれも、0.05mlでは不良になります。
私が見直した順番は次のとおりです。
| 見直した点 | 現場でやったこと |
|---|---|
| 量り方 | 天びんの置き場所と計量の手順を決め直した |
| 液温 | 液と装置を室温になじませてから始業した |
| 気泡 | 材料の補充後に捨て打ちとエア抜きをした |
| ノズル先 | 先端に滴が残りにくい内径に替えた |
| 吐出方式 | エア式から容積計量式に切り替えた |
まず量り方を疑う
最初に確かめたのは、ばらつきが本当に装置のせいかどうかです。
エー・アンド・デイの技術資料「電子天びんの誤差要因と対策について」では、帯電した樹脂の静電気、温かい試料による対流、エアコンの風などが計量値を不安定にすると説明されています。
私の現場では、天びんがエアコンの吹き出し口の近くに置かれていました。
置き場所を変えて風防を付けただけで、見かけのばらつきはかなり減りました。
液温・気泡・ノズル先
兵神装備の技術コラム「液体の温度と粘度の関係」によると、一般的な液体は温度が1度上がると粘度が数〜10%下がるといわれています。
冬の朝いちばんのショットが少なかった理由は、これで説明がつきました。
気泡は、材料を補充した直後に増えます。
泡は押されると縮むので、入ったまま吐出すると量が安定しません。
装置のエア抜きのしやすさも比べておきたいところです。
微少量の塗布にも対応するナカリキッドコントロールの2液型ディスペンサーのうち、「ν(ニュー)シリーズ」は高粘度の液剤でもエア抜きがしやすいポンプ構造をうたっています。
ノズル先の液ダレも見逃せません。
同社のコラムでは、ニードルの先端径を小さくする、止めたときに液を管の中へ吸い上げる、といった対策が紹介されています。
- 始業前に液を室温になじませる
- 補充のあとは捨て打ちしてから製品に塗る
- ノズルは先端に滴が残らない径を選ぶ
吐出方式そのものを見直す
それでもそろわない場合は、方式を疑います。
同じく兵神装備の「ディスペンサーの種類」によると、エア式はエアの圧力と加圧時間で、プランジャー方式はプランジャーの移動量で吐出量を調整します。
私の経験では、エア式は粘度が変わると出る量も変わり、季節の影響をまともに受けました。
押し出す量を機械的に決める容積計量式に替えてからは、その揺れが小さくなりました。
先ほどのνシリーズも容積計量(プランジャ式)で、吐出量範囲は0.036〜5ml/shot(理論値)です。
2液を少量ずつ塗るなら、同社の製品一覧から吐出量の範囲で機種を絞ると比べやすいはずです。
同社にはテストルームもあり、自社の樹脂で試してから決められます。
まとめ
微少量の塗布量がそろわないとき、すぐに装置を買い替える必要はありません。
量り方、液温、気泡、ノズル先の順に見ていくと、多くは手順の見直しで改善します。
それでも残るばらつきは、吐出方式を見直す合図だと考えています。